L'anodisation de l'aluminium est un traitement électrochimique qui transforme la surface du métal en une couche d'oxyde dure et protectrice. On distingue trois types normalisés (I chromique, II sulfurique, III dur ou hardcoat), qui varient en épaisseur, en dureté, en teinte et en résistance à l'usure selon l'usage visé.
L'anodisation de l'aluminium fait partie des traitements de surface les plus utilisés en fabrication métallique, et pourtant sa nomenclature reste floue pour bien des donneurs d'ordres. Type I, type II, type III, hardcoat, épaisseur de couche, coloration : chaque paramètre influence directement la performance finale de la pièce.
Comprendre ces différences évite des erreurs coûteuses, comme retenir un fini décoratif pour une pièce soumise à l'abrasion. Ce guide technique décortique les types, les duretés, les couleurs et les usages, puis aide à sélectionner le traitement adapté à un projet industriel, aéronautique ou architectural.
Comment fonctionne l'anodisation de l'aluminium
L'anodisation est une conversion électrochimique et non un revêtement rapporté. La pièce d'aluminium sert d'anode dans un bain électrolytique : le courant provoque la croissance d'une couche d'oxyde dense directement à partir du métal. Environ la moitié de cette couche croît vers l'intérieur du substrat et l'autre moitié vers l'extérieur, ce qui crée une liaison intégrale qui ne peut ni s'écailler ni se décoller.
Cette couche d'oxyde est naturellement poreuse. C'est justement cette porosité qui permet d'y fixer des colorants, puis de la sceller pour verrouiller la protection. La nature de l'alliage joue un rôle majeur : les nuances des séries 5000 et 6000, très courantes en fabrication d'aluminium sur mesure, réagissent bien, alors que les alliages fortement chargés en cuivre ou en silicium posent davantage de contraintes.
Les trois types d'anodisation : type I, type II et type III
La norme de référence classe le traitement en trois grandes familles, qui se distinguent par leur électrolyte, leur épaisseur et leur fonction.
Type I : anodisation à l'acide chromique
Le type I emploie un bain d'acide chromique et génère la couche la plus mince. Historiquement privilégié dans l'industrie, il préserve mieux la résistance à la fatigue du métal et sert notamment à la détection de fissures et à la préparation des surfaces avant collage, un atout pour des pièces d'aluminium destinées à l'aéronautique.
Type II : anodisation à l'acide sulfurique
Le type II, réalisé à l'acide sulfurique puis scellé, est le procédé le plus répandu. Il combine une bonne résistance à la corrosion et une excellente aptitude à la coloration, ce qui en fait le choix par défaut pour la majorité des applications décoratives et de protection générale.
Type III : anodisation dure ou hardcoat
Le type III, aussi appelé hardcoat sur aluminium, se distingue par une couche épaisse et très dure. Pour l'anodisation dure de type III définie par la norme MIL-A-8625, le bain d'acide sulfurique est maintenu près de 0 °C avec des courants élevés, ce qui produit un revêtement pouvant dépasser 50 microns et dont la dureté atteint de 60 à 70 sur l'échelle Rockwell C.
| Type | Électrolyte | Épaisseur | Résistance dominante | Usage typique |
|---|---|---|---|---|
| Type I | Acide chromique | Très mince | Préserve la fatigue | Aéronautique, collage, détection de fissures |
| Type II | Acide sulfurique et scellement | Mince | Corrosion et coloration | Usage général, décoratif |
| Type III | Acide sulfurique à froid, courant élevé | Épaisse | Usure et abrasion | Mécanique intensif, militaire |
Dureté, épaisseur et résistance à l'usure
La dureté est l'argument central du hardcoat sur aluminium. Un fini de type III bien exécuté offre une résistance à l'abrasion supérieure à celle de plusieurs revêtements durs comme le chrome ou le nickel, tout en améliorant la tenue thermique de la pièce.
L'épaisseur se choisit selon la fonction visée. Un revêtement destiné à l'usure est souvent laissé non scellé pour conserver sa dureté maximale, alors qu'un revêtement axé sur la corrosion est scellé. Ce compromis entre usure et corrosion doit être arbitré dès la conception, en lien avec le procédé d'assemblage : pour un composant assemblé par soudure de l'aluminium au procédé TIG, il faut tenir compte des zones affectées thermiquement.
Plusieurs facteurs déterminent la performance finale du traitement :
- l'alliage de base et son état métallurgique;
- l'épaisseur de couche recherchée;
- le scellement ou son absence;
- la présence ou non d'une coloration.
Aluminium anodisé de couleur : comment fonctionne la coloration
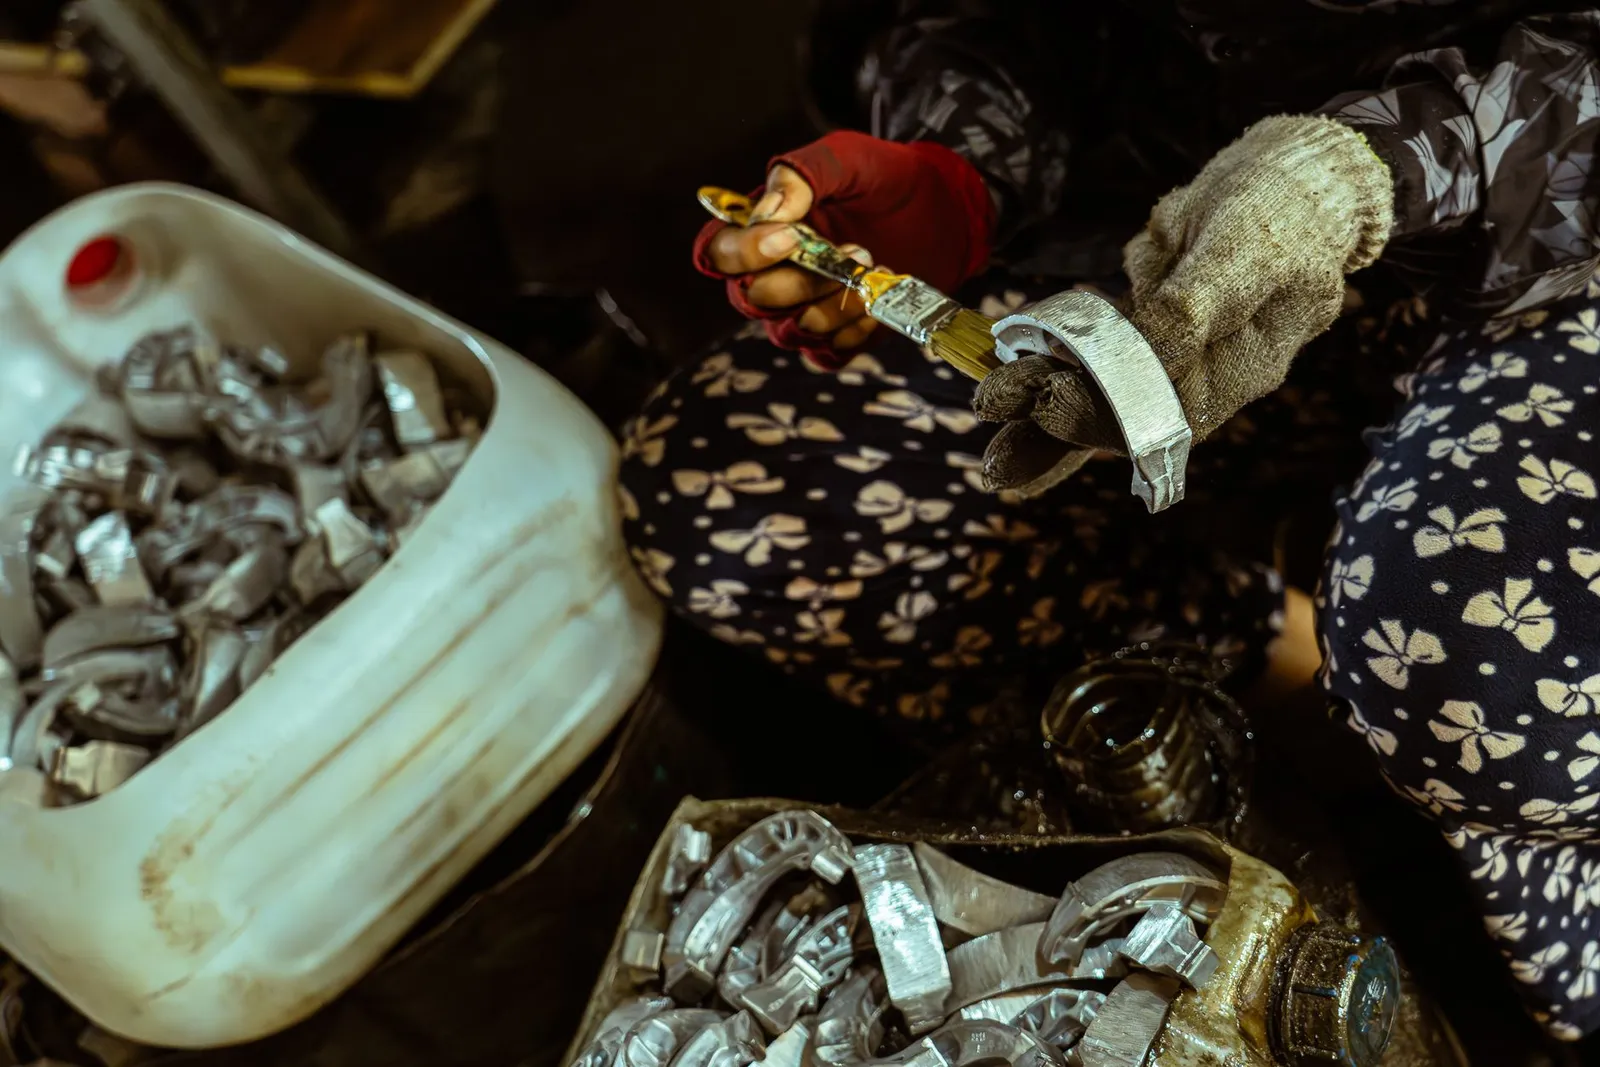
L'aluminium anodisé de couleur doit entièrement sa teinte à la porosité de la couche d'oxyde. Après l'anodisation, les pores ouverts absorbent un colorant organique ou minéral, puis le scellement referme la surface et fige la teinte. Cette intégration explique pourquoi un fini anodisé résiste bien mieux aux rayures qu'une peinture appliquée en surface.
Les teintes disponibles vont du noir au bronze, en passant par des couleurs vives comme le bleu, le rouge ou l'or. Leur régularité dépend fortement de l'alliage : c'est pourquoi le choix de la nuance, par exemple entre un alliage 6061 pour pièces usinées et une tôle de la série 5000, se fait en amont du projet.
Vous hésitez entre un fini décoratif et un traitement dur pour vos composantes? Faire valider le choix de l'alliage et du type de traitement par une équipe technique dès l'étape de conception évite des reprises coûteuses et garantit la performance attendue.
Bien choisir son type d'anodisation selon l'usage
Le bon type d'anodisation de l'aluminium dépend avant tout de l'environnement et de la sollicitation de la pièce. Trois grandes logiques d'usage se dégagent :
- Usage industriel et mécanique : le type III protège les pièces soumises à l'abrasion, aux frottements répétés et aux cycles thermiques.
- Usage aéronautique : le type I demeure pertinent lorsqu'il faut préserver la résistance à la fatigue et préparer les surfaces au collage.
- Usage architectural : le type II coloré domine, encadré par la spécification AAMA 611 pour l'aluminium anodisé architectural, qui distingue des classes de performance selon l'exposition extérieure.
Ce raisonnement rejoint celui du choix des matériaux eux-mêmes. Comparer les options, comme le fait ce comparatif entre acier inoxydable et aluminium, permet d'harmoniser le substrat, le traitement de surface et le budget. Pour un projet exigeant, une anodisation de l'aluminium sur mesure adapte l'épaisseur, la couleur et le scellement aux contraintes réelles de la pièce.
Conclusion
L'anodisation de l'aluminium n'est pas un fini unique, mais une famille de traitements : le type I préserve la résistance à la fatigue, le type II protège et colore, le type III durcit contre l'usure. Choisir le bon procédé, la bonne épaisseur et le bon alliage détermine directement la durée de vie de la pièce. Pour un projet industriel, aéronautique ou architectural, faire évaluer les besoins par une équipe spécialisée en fabrication métallique assure un résultat durable et conforme aux normes en vigueur.
FAQ
Qu'est-ce que l'anodisation de l'aluminium et à quoi sert-elle?
L'anodisation de l'aluminium est un procédé électrochimique qui épaissit la couche d'oxyde naturelle du métal afin d'améliorer sa résistance à la corrosion et à l'usure, ainsi que son apparence. Contrairement à une peinture, la couche fait partie intégrante de la surface et ne pèle pas. Elle sert autant à protéger des pièces industrielles qu'à colorer des composantes architecturales ou à durcir des éléments mécaniques soumis à de fortes contraintes.
Quelle est la différence entre l'anodisation de type II et de type III?
Le type II, réalisé dans un bain d'acide sulfurique, produit une couche mince destinée surtout à la protection contre la corrosion et à la coloration décorative. Le type III, aussi appelé hardcoat ou anodisation dure, se forme à basse température avec un courant plus élevé, ce qui donne un revêtement beaucoup plus épais et dur. On le réserve aux pièces exposées à l'abrasion et à l'usure mécanique intense.
Peut-on obtenir de l'aluminium anodisé de couleur?
Oui. Après la formation de la couche d'oxyde poreuse, les pores absorbent des colorants organiques ou minéraux avant l'étape de scellement, qui les emprisonne. On obtient ainsi des teintes stables comme le noir, le bleu, le rouge, l'or ou le bronze. La qualité et la constance de la couleur dépendent de l'alliage, de l'épaisseur du film et du contrôle rigoureux du bain durant tout le procédé de traitement.
Quels alliages d'aluminium se prêtent le mieux à l'anodisation?
Les alliages des séries 5000 et 6000, comme le 5052 et le 6061, offrent d'excellents résultats grâce à leur composition favorable. Les alliages riches en cuivre ou en silicium donnent des finis moins uniformes et conviennent mal à l'anodisation dure. Le choix de l'alliage doit donc se faire dès la conception, en tenant compte du type de traitement visé et de l'apparence finale recherchée pour la pièce.