Réussir des assemblages métalliques soudés sur mesure repose sur trois leviers : une séquence de soudage planifiée, un bridage rigide sur gabarit et un apport thermique contrôlé. Ces mesures limitent le retrait et le voilage, puis une inspection dimensionnelle finale valide les tolérances avant la livraison du grand ensemble.
La fabrication d'un grand ensemble ne se limite pas au moment de la soudure. Elle se décide bien avant, dans la manière dont les assemblages métalliques soudés sur mesure sont bridés, séquencés et mesurés. Un cordon mal planifié peut tirer une pièce de plusieurs millimètres, compromettant ainsi l'ensemble du montage.
La certification et la conformité d'un atelier posent le cadre. L'exécution en atelier détermine le résultat final. Cet article se concentre sur ce travail concret, du gabarit de soudage à l'inspection dimensionnelle, pour des ensembles qui se raccordent au premier essai sur le chantier.
Pourquoi les grands ensembles soudés se déforment
Le soudage est un procédé thermique avant d'être un procédé d'assemblage. La zone chauffée se dilate, puis se contracte lors du refroidissement. Comme le métal environnant reste froid et rigide, cette contraction engendre des contraintes internes qui déforment la matière. Ces mouvements ne sont pas des défauts, mais des conséquences physiques du procédé.
Les quatre grands types de déformation
On distingue généralement le retrait transversal, le retrait longitudinal, la distorsion angulaire et le voilage. Le Welding Institute décrit ces types et leurs causes dans sa base de connaissances. Chacun demande une réponse différente lors de la planification de l'ouvrage.
| Type de déformation | Manifestation | Mesure préventive |
|---|---|---|
| Retrait transversal | Contraction du cordon en largeur | Pointage rapproché, bridage |
| Retrait longitudinal | Contraction sur la longueur du joint | Séquence alternée, cordons courts |
| Distorsion angulaire | Chauffe inégale entre endroit et envers | Contre-cintrage, soudage symétrique |
| Voilage des tôles minces | Contraintes de compression | Raidisseurs temporaires, gabarit |
Le rôle de l'apport thermique
Plus l'apport thermique est élevé, plus la zone affectée se dilate et se contracte. Limiter l'ampérage, fractionner les passes et respecter la température entre les passes réduisent le mouvement. Sur l'acier inoxydable, ce contrôle protège également la résistance à la corrosion, un enjeu abordé dans l'article sur la certification CWB en soudage TIG.
Gabarits et séquence de soudage pour assemblages métalliques soudés sur mesure
La déformation se prévient surtout par la méthode, pas par la correction. Deux outils dominent : le bridage rigide et l'ordre de dépôt des cordons. Bien combinés, ils gardent l'ensemble dans ses cotes sans forcer de reprise mécanique.
Le bridage et le gabarit de soudage
Un gabarit de soudage fige la géométrie de la pièce avant la première étincelle. Il maintient les angles, les entraxes et l'équerrage tout au long du cycle de chauffe et de refroidissement. Pour des séries ou de grands ensembles répétitifs, le gabarit garantit que chaque unité sort identique à la précédente.
Le montage sur gabarit s'appuie sur des pièces découpées et pliées avec précision. Un ajustement propre en amont, obtenu par pliage et découpe CNC, réduit les jeux à combler et donc l'apport thermique nécessaire. Moins de chaleur signifie moins de mouvement.
La séquence et la direction de soudage
L'ordre des passes répartit la chaleur plutôt que de la concentrer. Le soudage en pas de pèlerin, avec des cordons alternés d'un côté puis de l'autre, et le soudage symétrique autour du centre de gravité équilibrent les contraintes. Ces techniques de contrôle des déformations lors du soudage sont documentées et éprouvées en atelier.
Quelques principes simples guident la planification d'une séquence :
- Souder du centre vers les extrémités pour laisser le retrait s'échapper.
- Alterner les côtés d'un joint pour équilibrer la distorsion angulaire.
- Fractionner les longs cordons en segments courts déposés en pas de pèlerin.
- Pointer solidement avant de souder en continu.
Vous planifiez un grand ensemble soudé aux tolérances serrées? Faites valider votre séquence de soudage et votre plan de bridage par une équipe de soudeurs certifiés avant de lancer la production.
Tolérances et contrôle dimensionnel des ensembles soudés
Une tolérance réaliste est celle que le procédé peut respecter de manière répétable. Viser trop serré sur une construction soudée coûte cher en reprises; viser trop large compromet le montage. Le bon réglage résulte du dialogue entre le concepteur et l'atelier.
Les référentiels de tolérances
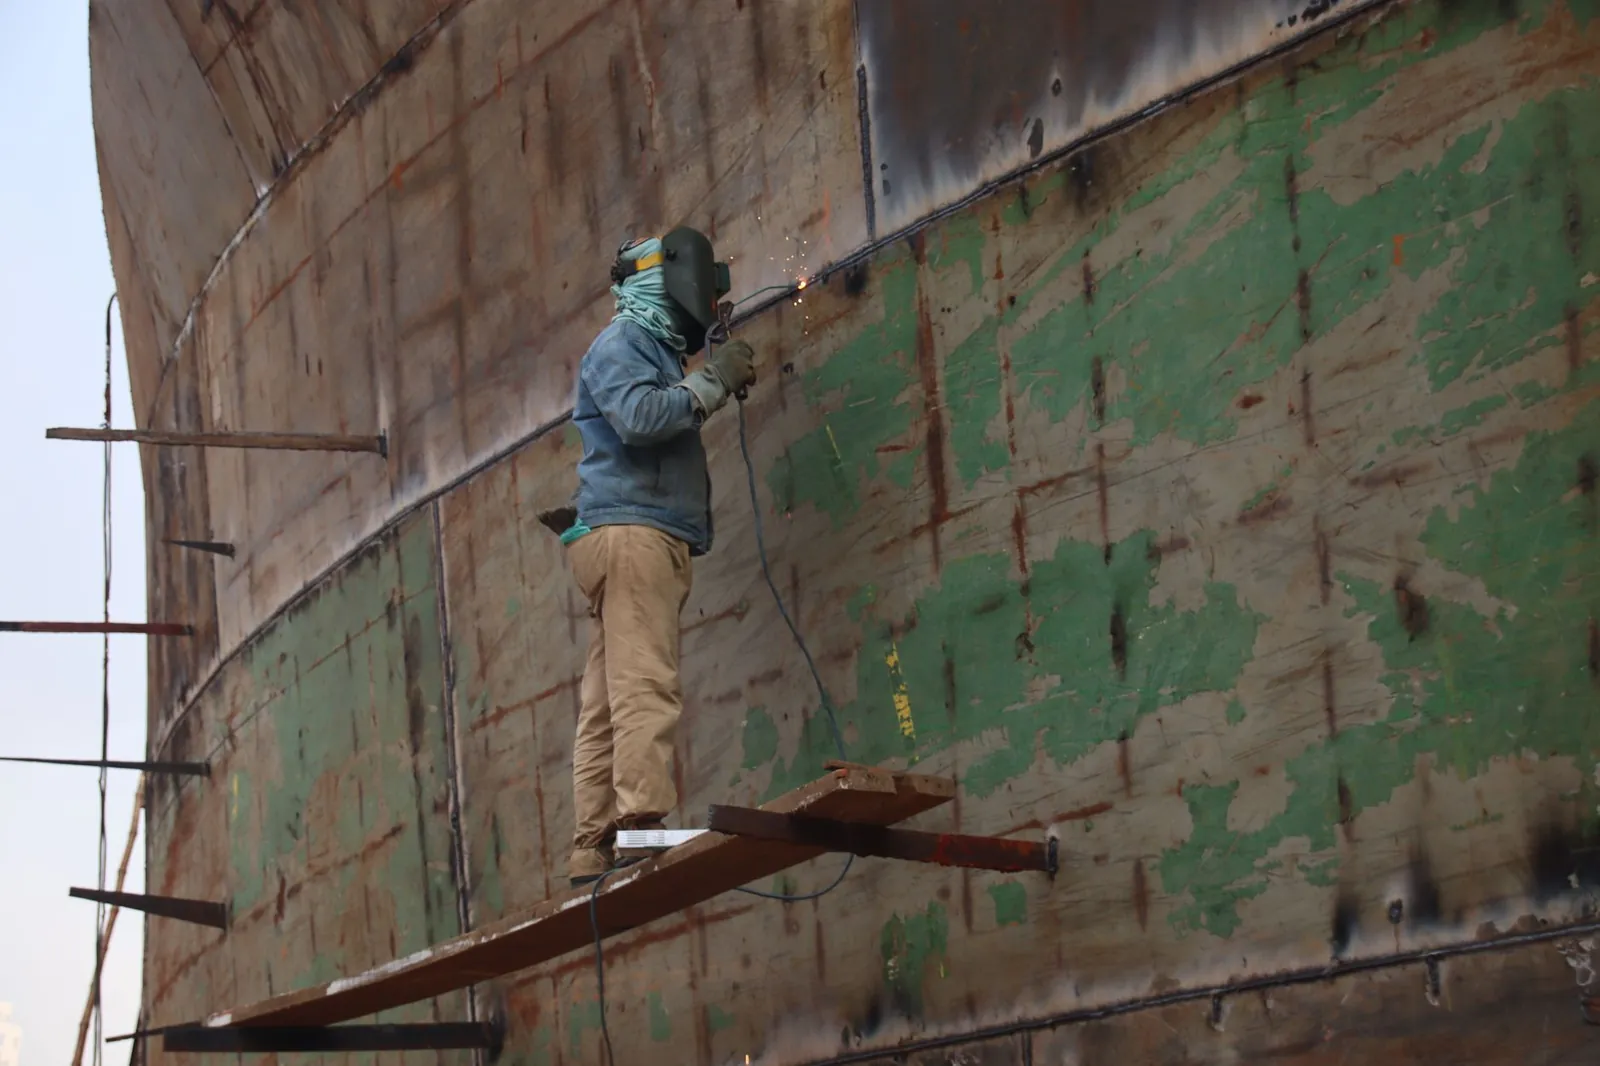
Les tolérances d'un assemblage soudé sont plus larges que celles de l'usinage, car le procédé induit un retrait. Le référentiel de tolérances générales des constructions soudées ISO 13920 définit quatre classes, choisies en fonction des exigences fonctionnelles. Pour la construction en acier, la norme CSA W59 sur la construction soudée encadre la qualité d'exécution.
En pratique, les cotes critiques et leur classe apparaissent directement sur le plan. Les reprises d'usinage, comme les alésages ou les portées dressées après soudage, relèvent d'un référentiel distinct. Cette combinaison évite d'imposer une précision d'atelier à un ensemble mécanosoudé.
L'inspection dimensionnelle finale
Avant l'expédition, l'ensemble est mesuré et comparé aux plans. On vérifie l'équerrage, la planéité, l'alignement des interfaces boulonnées et les entraxes de fixation. Un contrôle visuel des cordons, complété au besoin par des essais non destructifs, atteste de l'état de santé des joints. Les résultats sont consignés dans un rapport traçable, un réflexe naturel au sein d'un atelier manufacturier intégré.
Fabrication en sections pour le transport et le levage
Un grand ensemble se conçoit aussi en fonction de sa sortie de l'atelier. Le transport routier, la capacité de levage et la manutention imposent souvent de découper l'ouvrage en sections, assemblées ensuite sur le chantier. Ces interfaces se planifient dès le stade du dessin.
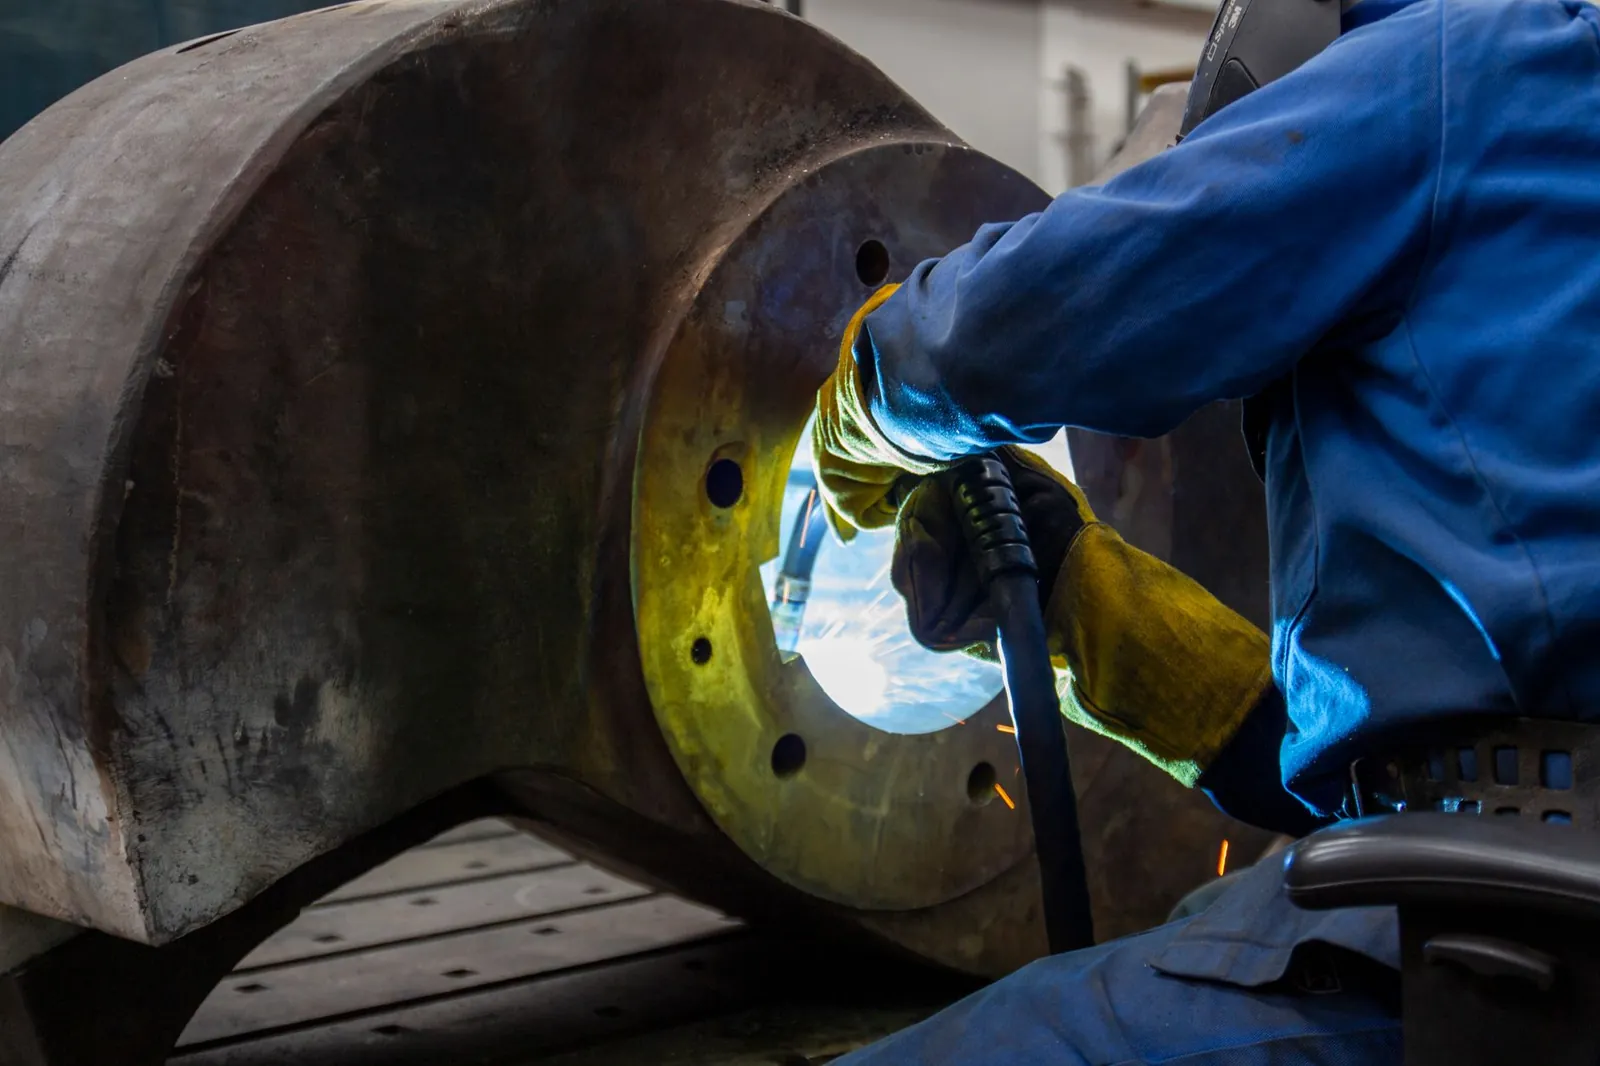
Le fractionnement en modules apporte plusieurs avantages concrets :
- Respecter les gabarits de chargement routier sans permis spécial.
- Retourner les pièces à souder à plat afin d'améliorer la qualité des cordons.
- Manipuler des masses compatibles avec la capacité de levage disponible.
La capacité de levage fixe la taille maximale d'une section. Un pont roulant de 10 tonnes, une hauteur libre de 24 pieds et une portée d'atelier suffisante déterminent ce qui peut être monté, retourné et déplacé en toute sécurité. Ces mêmes contraintes s'appliquent aux structures en acier inoxydable de grande dimension, où chaque module doit se raccorder au suivant sans forçage. Bien planifiées, les interfaces de sections se retrouvent alors dans leurs cotes au premier boulonnage, sans ajustement sur le chantier. Les étapes d'un projet de fabrication précisent comment ces jalons s'enchaînent.
Conclusion
Des assemblages métalliques soudés sur mesure fiables ne dépendent pas de la chance, mais d'une méthode : anticiper les déformations, brider sur gabarit, séquencer les cordons, fixer des tolérances réalistes et valider par une inspection dimensionnelle. Le tout est pensé en amont, avec un fractionnement en sections adapté au transport et au levage. Pour un projet exigeant, planifiez tôt la séquence, le bridage et le contrôle : demandez une revue technique de vos plans avant la mise en fabrication.
FAQ
Qu'est-ce qu'un assemblage métallique soudé sur mesure?
Les assemblages métalliques soudés sur mesure sont des ensembles fabriqués selon les plans précis d'un client, plutôt que construits à partir de composants standard. Ils combinent la découpe, le pliage, l'ajustement et le soudage de pièces en acier inoxydable, en aluminium ou en acier au carbone. Chaque joint est conçu pour respecter des tolérances définies et limiter les déformations thermiques, garantissant un montage final conforme aux exigences fonctionnelles du projet.
Comment limiter les déformations lors du soudage d'un grand ensemble?
La maîtrise des déformations combine plusieurs techniques complémentaires. Un bridage rigide sur gabarit maintient les pièces en position pendant le refroidissement. Une séquence équilibrée, comme le soudage en pas de pèlerin ou en alterné, répartit la chaleur plutôt que de la concentrer. Le préchauffage contrôlé, la limitation de l'apport thermique et le pointage stratégique réduisent également le retrait. Enfin, un préréglage ou un contre-cintrage anticipe le mouvement prévisible du métal.
Quelles tolérances s'appliquent à un assemblage soudé?
Les tolérances d'un assemblage soudé sont plus larges que celles de l'usinage, car le procédé induit un retrait lors du refroidissement. Le référentiel ISO 13920 propose quatre classes, de la plus serrée à la plus courante, choisies en fonction des exigences fonctionnelles. Les dimensions critiques sont indiquées directement sur le plan, tandis que les reprises d'usinage relèvent d'un autre référentiel. Une inspection dimensionnelle finale confirme que l'ensemble respecte la classe visée.
Pourquoi fabriquer un grand ensemble en sections?
La fabrication en sections répond à des contraintes de transport, de levage et de manutention. Un ensemble trop grand pour un chargement routier standard est divisé en modules, puis assemblé sur le chantier. Cette approche facilite également le retournement des pièces pour souder à plat, ce qui améliore la qualité des cordons. La capacité de levage, comme celle d'un pont roulant de 10 tonnes, détermine la taille maximale des sections manipulables.
Quelle inspection valide un assemblage soudé avant la livraison?
Avant la livraison, l'ensemble passe une inspection dimensionnelle qui compare les cotes réelles aux cotes des plans. Les soudeurs vérifient l'équerrage, la planéité et l'alignement des interfaces boulonnées. Un contrôle visuel des cordons, complété au besoin par des essais non destructifs, atteste de l'état de santé des joints. Les résultats sont consignés dans un rapport traçable. Cette étape confirme que les tolérances sont respectées et que les sections se raccorderont correctement lors du montage final.