Deux pièces découpées dans la même plaque peuvent coûter le double l'une de l'autre, simplement parce que le procédé ne convenait pas à l'épaisseur ou au niveau de précision demandé. Le choix de la technologie de coupe se répercute sur le pliage, la soudure, la finition et le délai.
La découpe plasma de l'acier et la découpe au laser fibre sont deux procédés thermiques très répandus en fabrication métallique. Ils ne visent pourtant pas les mêmes pièces, ni les mêmes tolérances.
Ce comparatif présente les plages d'épaisseur, la qualité de coupe et de chant, la vitesse, le coût et les matériaux adaptés à chacun, puis propose une grille de décision simple.
Comment fonctionnent le plasma et le laser fibre
La découpe plasma
Le plasma utilise un arc électrique concentré dans une buse qui ionise un gaz, souvent de l'air comprimé, de l'azote ou un mélange argon-hydrogène. Selon la fiche de TWI sur la découpe plasma, ce jet de gaz ionisé dépasse 20 000 °C et fond puis chasse le métal hors de la saignée.
Le procédé ne s'applique qu'aux matériaux conducteurs d'électricité : acier au carbone, acier inoxydable, aluminium, alliages de nickel et titane. La torche, montée sur une table CNC, suit le contour programmé.
La découpe au laser fibre
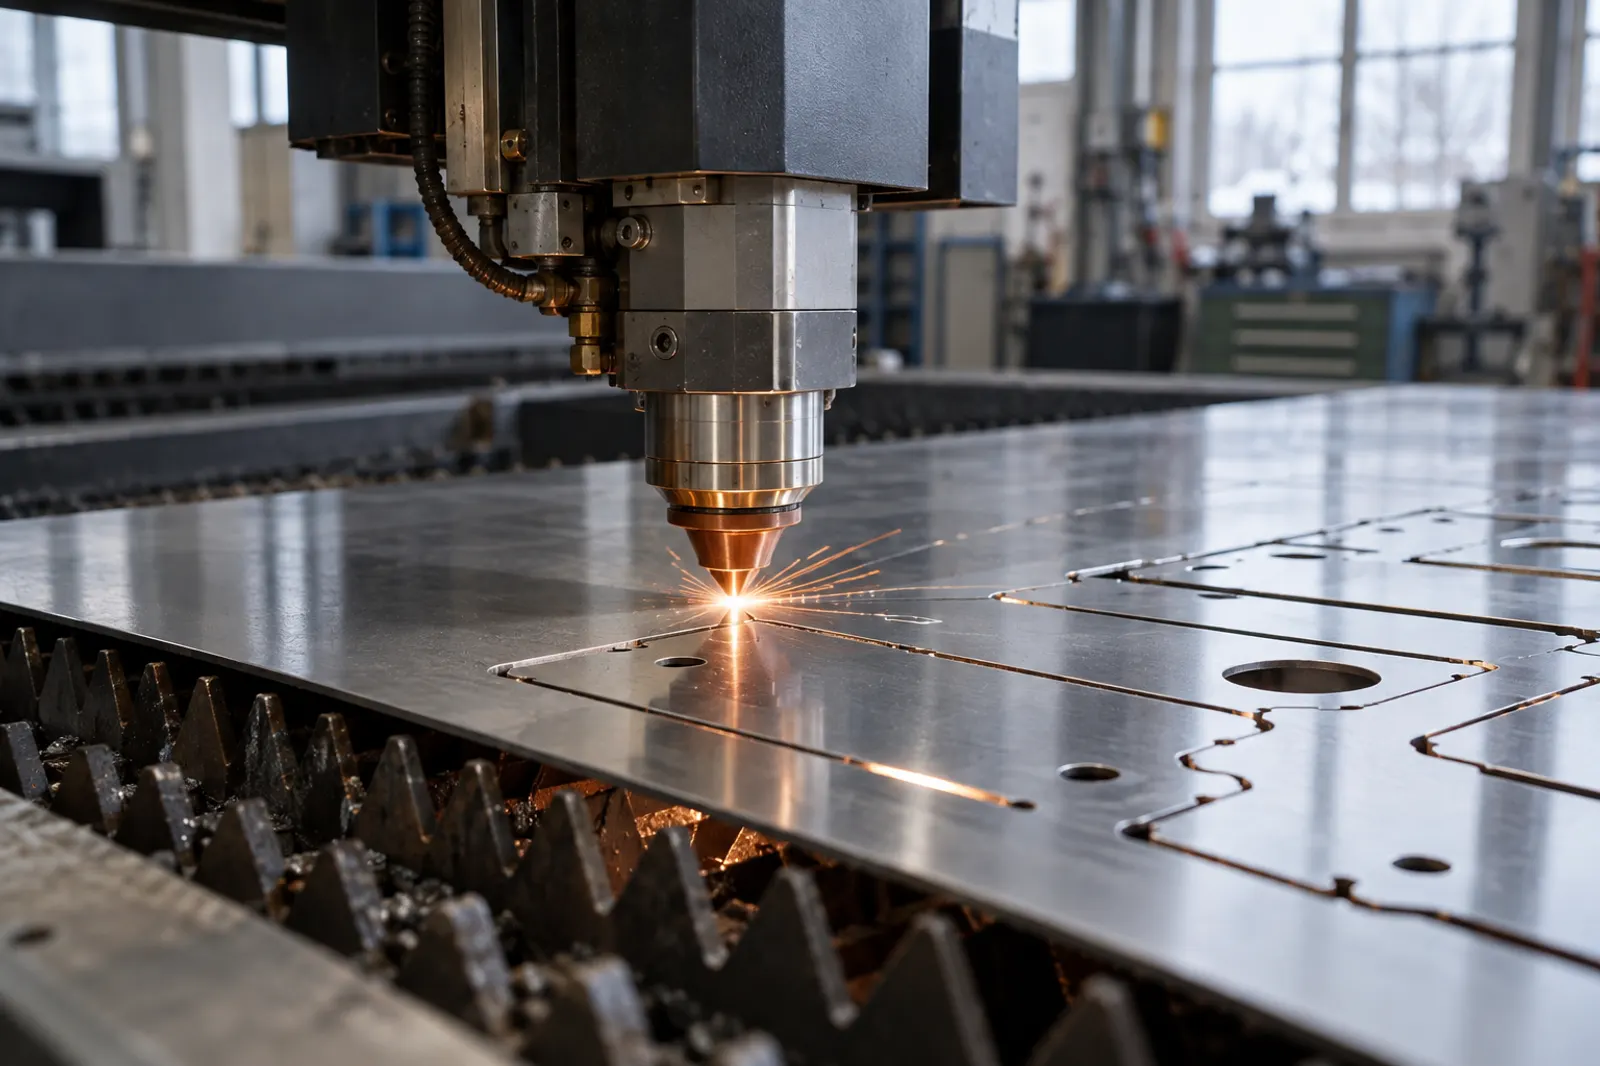
Le laser fibre concentre un faisceau lumineux de très haute densité d'énergie sur un point minuscule. Un gaz d'assistance, généralement de l'oxygène ou de l'azote, évacue le métal fondu.
La saignée très étroite et la faible zone chauffée permettent des contours fins, des petits trous et des tolérances serrées. Les capacités dépendent de la puissance de la source, comme l'explique l'article sur la découpe d'acier inoxydable au laser à fibre 4000W.
Plasma vs laser, les critères qui font la différence
Le tableau suivant compare les deux procédés sur les critères qui comptent pour un acheteur ou un ingénieur.
| Critère | Découpe plasma | Découpe laser fibre |
|---|---|---|
| Matériaux | Métaux conducteurs seulement | Métaux, selon la puissance et le gaz |
| Zone de prédilection | Plaques moyennes à épaisses | Tôles minces à moyennes |
| Largeur de saignée | Plus large | Très étroite |
| Angularité du chant | Léger biseau possible | Chant droit |
| Bavures et scories | Fréquentes, ébavurage souvent requis | Faibles avec de bons paramètres |
| Zone affectée thermiquement | Plus étendue | Très réduite |
| Petits trous et détails fins | Limités | Excellents |
| Coût d'équipement | Plus faible | Plus élevé |
| Coût par pièce | Avantageux sur plaques épaisses | Avantageux sur tôles minces et contours complexes |
TWI présente une comparaison des principaux procédés de coupe thermique qui confirme ces tendances : saignée de l'ordre de 0,1 mm et déformation minimale pour le laser, large gamme de matériaux et faibles coûts de consommables pour le plasma à l'air.
Découpe plasma vs laser selon l'épaisseur
Tôles minces et précision
Sur les tôles de calibre fin et les épaisseurs moyennes, le laser fibre domine. Il coupe rapidement, produit un chant net et limite la déformation, ce qui simplifie le pliage CNC et l'ajustement avant soudure.
Le plasma à haute définition améliore la précision sur les épaisseurs modérées. TWI le décrit comme une option économique face au laser sous 12 mm, sans toutefois atteindre la même finesse de détail.
Découpe de plaques épaisses
À mesure que l'épaisseur augmente, la vitesse du laser chute et la qualité du chant devient plus difficile à maintenir. Le plasma conserve alors un rythme intéressant et un coût d'exploitation raisonnable.
Pour l'acier au carbone très épais, l'oxycoupage reste aussi une option. Lorsque la chaleur est proscrite, la découpe au jet d'eau abrasif prend le relais.
Qualité de coupe et de chant, l'impact sur la suite de la fabrication
La qualité du chant influence directement les étapes suivantes :
- Soudure : un chant droit et propre réduit la préparation des chanfreins et favorise une pénétration régulière.
- Pliage : un contour précis garantit des cotes répétables après le passage sous la presse plieuse.
- Peinture et finition : les scories et bavures du plasma doivent être meulées avant un revêtement ou un polissage.
- Résistance à la corrosion de l'inox : une coupe laser à l'azote laisse un chant non oxydé, utile pour les pièces sanitaires.
- Assemblage : des trous découpés avec précision évitent le perçage ou l'alésage de reprise.
Le guide sur le pliage et la découpe CNC du métal sur mesure montre comment ces opérations s'enchaînent à l'atelier.
Pour savoir quel procédé convient à une pièce précise, il est possible de faire évaluer ses plans par une équipe de fabrication.
Matériaux adaptés au plasma et au laser
Acier au carbone
L'acier au carbone se coupe bien avec les deux procédés. Au laser, l'oxygène comme gaz d'assistance accélère la coupe sur les épaisseurs moyennes, au prix d'une fine couche d'oxyde sur le chant. Au plasma, il reste le matériau de prédilection pour les plaques épaisses de charpente.
Acier inoxydable
Sur l'inox, la découpe laser à l'azote produit un chant brillant et non oxydé, prêt pour la soudure ou le polissage. Le chant plasma demande généralement une préparation avant une soudure sanitaire ou un fini apparent.
Aluminium et autres alliages
L'aluminium se découpe au plasma comme au laser fibre, mais sa forte conductivité thermique et sa réflectivité exigent des paramètres adaptés. Pour le titane et les alliages de nickel, la zone affectée thermiquement réduite du laser constitue souvent un avantage.
Coût de la découpe plasma et du laser
Le coût réel d'une pièce découpée ne se limite pas au tarif horaire de la machine. Il comprend la programmation, l'imbrication des pièces dans la plaque, le temps de coupe, le perçage, l'ébavurage et les reprises.
Sur une plaque épaisse avec des contours simples, le plasma offre souvent le coût par pièce le plus bas. Sur des tôles minces avec beaucoup de trous et de détails, le laser devient plus économique, car sa vitesse et son chant net réduisent les opérations secondaires.
Le volume compte aussi. Une imbrication optimisée sur un lot répétitif réduit la perte de matière, un facteur important avec l'inox, dont le prix au kilo est élevé.
Grille de décision plasma contre laser fibre
Le plasma convient lorsque
La pièce est épaisse, ses contours sont simples et ses tolérances larges. C'est le cas des goussets, plaques d'assise, pattes de fixation et pièces de charpente qui seront meulées ou soudées par la suite.
Le laser fibre convient lorsque
La pièce est mince ou d'épaisseur moyenne et comporte des trous, des encoches ou des détails fins. Les pièces de tôlerie, panneaux, supports d'équipements et composantes en inox sanitaire en sont de bons exemples.
Les capacités usuelles en épaisseurs et tolérances sont résumées dans l'article sur la tôlerie industrielle sur mesure.
Conclusion
La découpe plasma de l'acier reste efficace pour les plaques épaisses, les contours simples et les budgets serrés. Le laser fibre s'impose pour les tôles minces à moyennes, les détails fins et les pièces qui exigent un chant propre avant le pliage, la soudure ou le polissage.
Le bon choix découle de l'épaisseur, du matériau, des tolérances, du volume et des opérations qui suivront la coupe. En comparant le coût total plutôt que le seul temps machine, la décision devient nettement plus simple.
Pour obtenir une recommandation de procédé et un prix, il suffit de transmettre ses plans ou fichiers DXF pour une soumission. Le détail des capacités est aussi présenté sur la page du service de découpe laser.
FAQ
Quelle épaisseur d'acier peut-on couper au plasma?
La découpe plasma de l'acier couvre une large plage d'épaisseurs, des tôles minces jusqu'aux plaques épaisses. Selon TWI, le plasma à l'air est très compétitif jusqu'à environ 20 mm et reste généralement limité autour de 50 mm. La capacité réelle dépend toutefois de la puissance de la source, du gaz utilisé et de la qualité de chant exigée par la pièce à fabriquer.
Le laser est-il plus précis que le plasma?
Oui, dans la plupart des cas. Le laser fibre produit une saignée étroite, un chant droit et une zone affectée thermiquement réduite, ce qui permet des tolérances serrées et des détails fins. Le plasma à haute définition réduit l'écart sur les épaisseurs modérées, mais garde un léger biseau et davantage de bavures. Pour les petits trous et les contours complexes, le laser demeure plus précis.
La découpe plasma coûte-t-elle moins cher que la découpe laser?
Cela dépend de la pièce. L'équipement plasma et ses consommables coûtent moins cher, ce qui avantage les plaques épaisses aux contours simples. Sur des tôles minces avec de nombreux trous, le laser devient souvent plus économique grâce à sa vitesse et à son chant propre, qui réduisent l'ébavurage et les reprises. Il faut comparer le coût total de la pièce finie.