Ce qu'il faut retenir : Le roulage de tôle d'acier transforme une plaque plane en virole, en cône ou en pièce courbe ouverte. Le résultat dépend de quatre décisions prises avant la découpe : quel diamètre est coté, comment les bords seront précintrés, quelle nuance passe dans la rouleuse et combien de joints la pièce aura.
Un cylindre roulé n'a pas un diamètre. Il en a trois : intérieur, extérieur et moyen. Dans le roulage de tôle d'acier, c'est la première cote à clarifier, parce que l'écart entre les trois vaut l'épaisseur de la plaque et que la découpe part d'un seul d'entre eux.
Sur un plan qui indique « Ø 1 000 mm, plaque de 10 mm » sans dire lequel, deux ateliers peuvent découper deux plaques qui diffèrent de 63 mm et livrer deux viroles qui ne s'emboîtent pas. Les deux auront respecté le plan.
Un diamètre de virole se cote avant que la plaque soit découpée
En bref : la longueur de plaque à découper se calcule sur le diamètre moyen, et ce calcul fixe aussi le nombre de joints de la virole.
Quand une plaque se courbe, ses fibres extérieures s'allongent et ses fibres intérieures se compriment ; seule la fibre du milieu garde sa longueur. Le cours sur le roulage de Rocd@cier en tire la formule de base : la longueur développée d'un cylindre égale π multiplié par le diamètre moyen.
Pour la virole de 1 000 mm en plaque de 10 mm :
- cotée à l'intérieur, son diamètre moyen est de 1 010 mm et la plaque développée mesure 3 173 mm ;
- cotée à l'extérieur, son diamètre moyen tombe à 990 mm et la plaque ne mesure plus que 3 110 mm.
L'erreur ne se voit qu'à l'assemblage, quand la virole reçoit sa bride ou son fond bombé. Une cuve se dessine souvent par l'intérieur, un conduit par l'extérieur : le plan doit dire lequel.
Le même calcul fixe le nombre de joints : une plaque d'un seul tenant découpée sur une table laser de 60 po x 120 po offre au plus 120 po de développé, soit un diamètre moyen d'environ 38 po. Au-delà, il faut deux plaques et deux joints longitudinaux. Ce choix se règle avant la découpe laser de la plaque, pas devant la rouleuse.
Le méplat des bords se règle au précintrage
En bref : une rouleuse ne courbe pas les derniers centimètres de la plaque, et seul un précintrage des deux bords donne un joint rond.
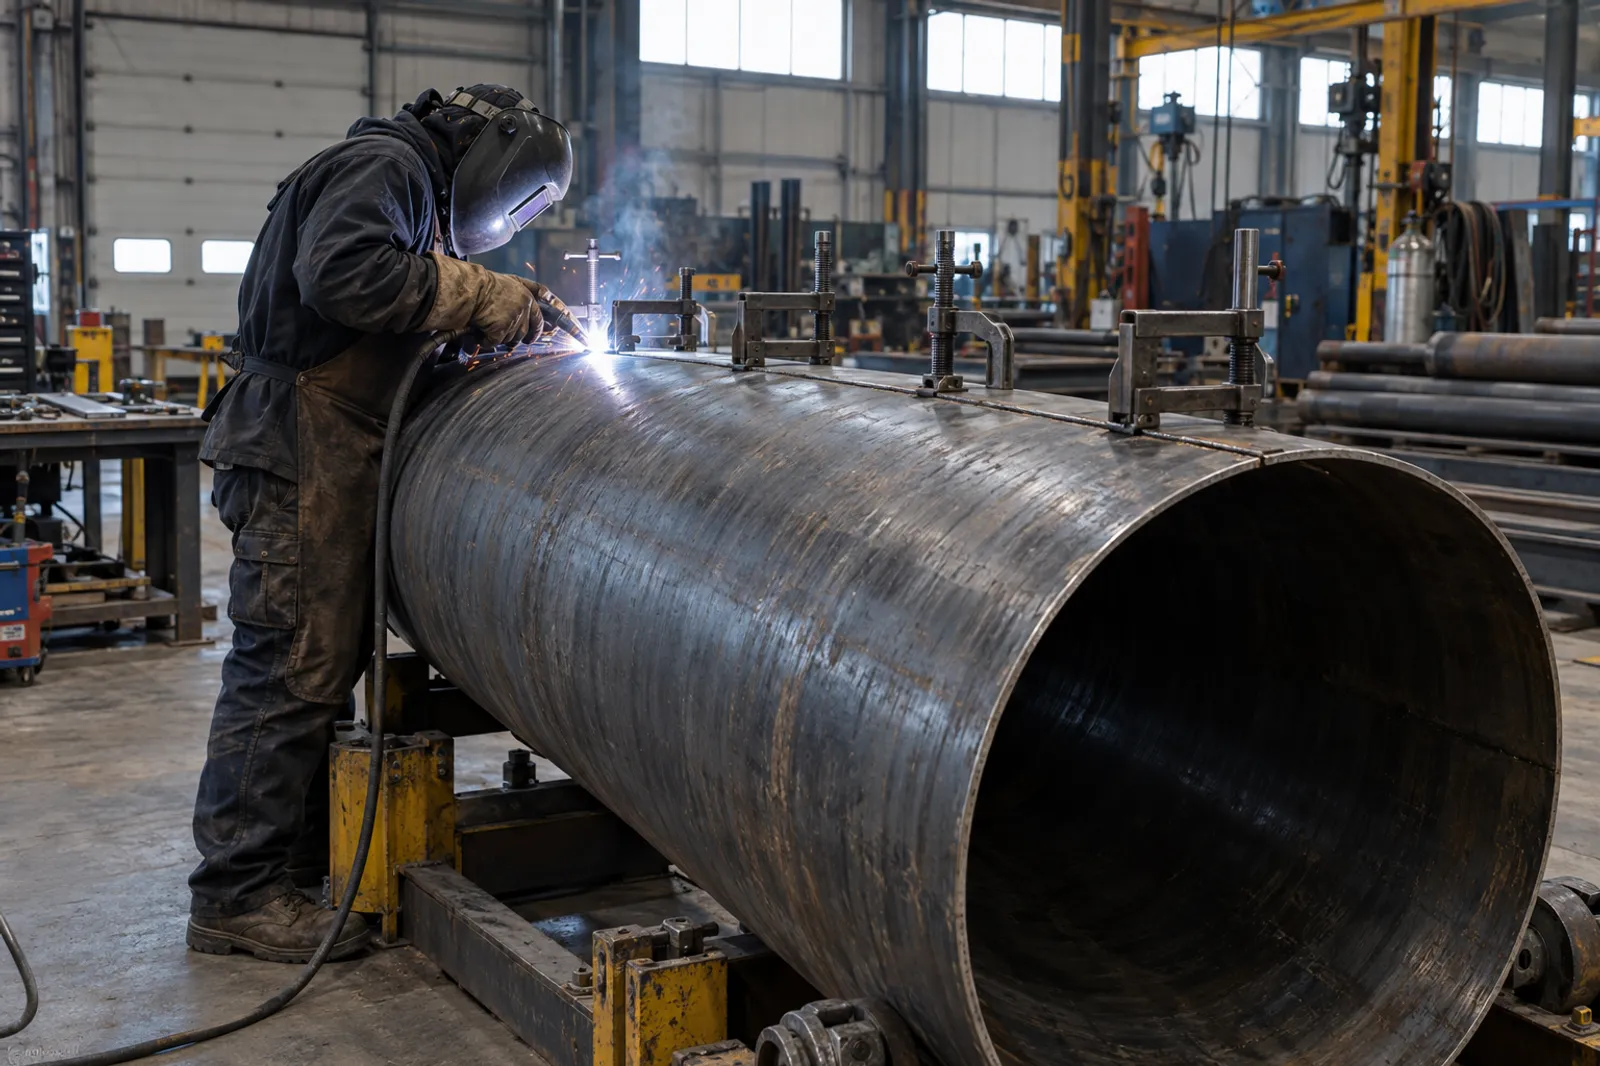
Pour courber la tôle, la machine doit d'abord la pincer, et la partie pincée reste droite. Sur une virole fermée, ces deux bandes plates forment au joint une pointe que la soudure ne corrige pas.
Le précintrage, aussi appelé croquage, courbe ces bords avant le roulage complet. La méthode dépend de la machine :
- Rouleuse pyramidale à 3 rouleaux. Elle ne précintre pas : sans croquage préalable, on obtient un méplat et un cylindre non circulaire. Les bords se forment alors sur une presse plieuse.
- Rouleuse à 3 rouleaux à pincement initial. Elle précintre un bord, puis la plaque est retirée et retournée pour l'autre.
- Rouleuse à 4 rouleaux. La plaque reste pincée du début à la fin : précintrage du bord d'attaque, roulage, puis précintrage du bord de fuite.
Sur presse plieuse, le précintrage prolonge le pliage CNC : de petits angles successifs imitent une courbe.
Votre plan montre une virole ou un cône sans préciser la référence du diamètre ni la position du joint? Ajoutez ces deux mentions avant de demander un prix.
Le diamètre minimum dépend du rouleau, le retour élastique de la nuance
En bref : une cintreuse de plaques ne descend pas sous le diamètre de son rouleau supérieur, et l'inox revient davantage sur lui-même que l'acier doux.
Une rouleuse a deux limites. La première est l'épaisseur et la largeur de plaque : l'atelier de Laval annonce le cintrage de plaques jusqu'à ½ po, sur 10 pi de largeur. Une nuance plus résistante ou un diamètre plus serré réduisent ces maximums. Aucun diamètre minimum n'est publié : il se confirme sur plan.
La seconde est ce diamètre minimum, que Rocd@cier estime égal au diamètre du rouleau supérieur. La fiche technique de rouleuses à 3 rouleaux du fabricant italien Davi le situe plutôt entre 1,1 et 1,5 fois ce diamètre, selon le guidage des rouleaux inférieurs. Un petit tube en plaque épaisse passe donc plutôt au tube étiré ou au formage à la presse.
Le retour élastique complique le réglage. L'IMOA, dans son guide de fabrication des inox austénitiques publié en 2020 avec le Nickel Institute, donne un repère : pour un pli dont le rayon vaut 10 fois l'épaisseur, un inox de série 300 doit être plié à 100,8° pour garder 90°. Ce retour augmente avec le rapport entre le rayon et l'épaisseur.
Sur la virole de 1 000 mm en plaque de 10 mm, le rayon vaut une cinquantaine de fois l'épaisseur : l'opérateur roule un peu au-delà du diamètre visé, contrôle au gabarit et reprend une passe au besoin.
Roulage de tôle d'acier ou d'inox, la même rouleuse demande deux préparations
En bref : un rouleau qui a formé de l'acier au carbone dépose des particules de fer sur l'inox s'il n'est pas nettoyé.
Le roulage de cylindres inox suit la même mécanique que celui de l'acier noir, pas la même discipline. Selon l'IMOA, les rouleaux qui ont formé de l'acier au carbone se nettoient à fond avant de toucher l'inox, et une pellicule de protection limite la contamination.
Le fer incrusté rouille ensuite et laisse des traînées orangées sur une cuve neuve. Trois précisions se donnent donc à la commande :
- la face visible ou en contact avec le produit, pour l'orienter du bon côté des rouleaux ;
- le fini de départ (2B, brossé, poli) et la pellicule à conserver pendant le roulage ;
- le nettoyage ou la passivation attendus après le soudage du joint.
Viroles, cônes et arcs ouverts ne se décrivent pas de la même façon
En bref : chaque forme roulée a son information critique, et c'est celle qui manque le plus souvent sur les plans.
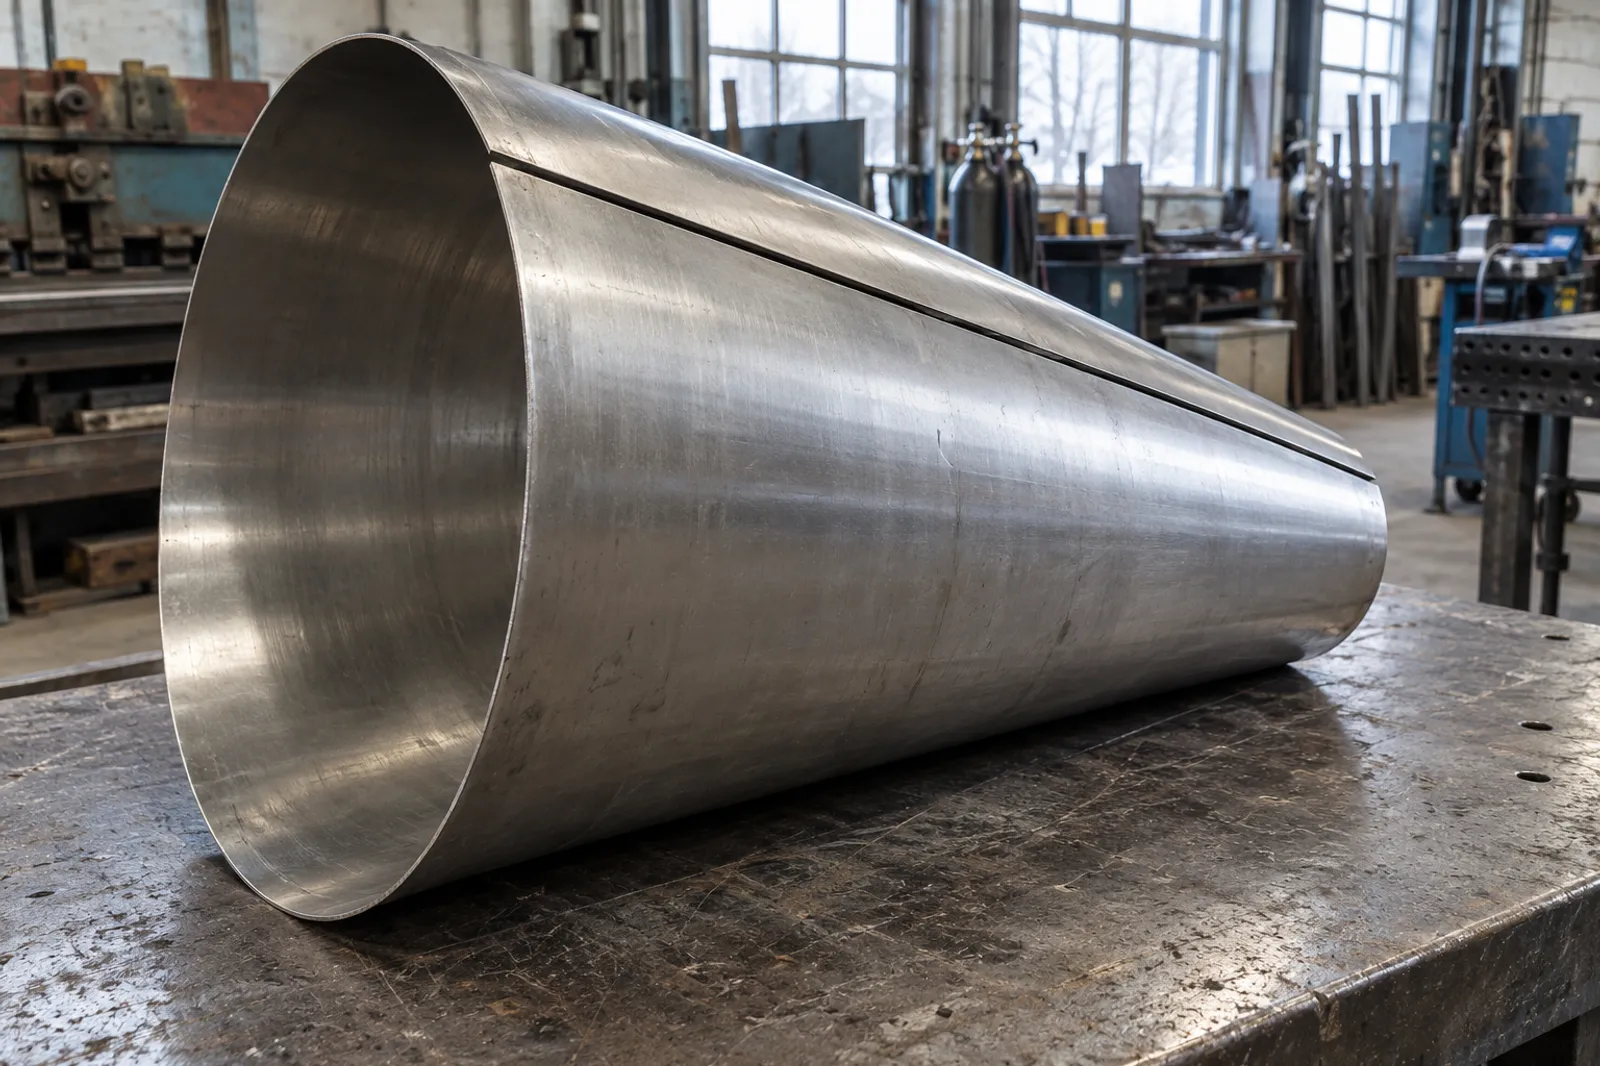
La trémie d'un silo à grains en Montérégie, le conduit de procédé d'une papetière de la Mauricie et la virole d'une des cuves en inox d'une usine laitière peuvent sortir de la même rouleuse, mais pas du même plan. L'arc ouvert, lui, sert aux marquises et aux revêtements courbes.
Avant d'envoyer le plan, vérifiez la ligne de votre pièce :
| Forme roulée | Ce que le plan doit préciser | Ce que l'atelier en déduit |
|---|---|---|
| Virole fermée | Diamètre intérieur, extérieur ou moyen ; hauteur ; position du joint | Longueur développée et précintrage des deux bords |
| Tronc de cône | Les deux diamètres et leur référence ; hauteur ou angle | Développé en portion d'anneau, découpé avant le roulage |
| Arc ouvert | Rayon, longueur d'arc ou corde ; sens de la courbe | Bords droits à recouper ou à précintrer |
| Virole en plusieurs plaques | Nombre de joints et décalage angulaire | Joints placés loin des piquages et des supports |
La ligne du cône se remplit le plus mal. Sa petite base parcourt moins de distance que la grande à chaque tour, et un cône très ouvert ou très fermé se forme parfois en secteurs soudés.
Conclusion
Une virole ou un cône issus du roulage de tôle d'acier s'assemblent du premier coup quand le plan porte quatre lignes : la référence du diamètre, la position du joint, le précintrage attendu et la nuance réelle. Une ligne manquante se paie à l'assemblage, quand il est trop tard pour redécouper.
Un plan PDF ou DWG qui porte ces quatre lignes peut être joint au formulaire de soumission pour faire valider le développé et le précintrage avant la découpe.
FAQ
Jusqu'à quelle épaisseur le roulage de tôle d'acier est-il possible?
Cela dépend de la rouleuse, de la nuance et du diamètre. La capacité annoncée d'une machine associe une épaisseur maximale à une largeur de plaque, souvent mesurée sur l'acier doux, par exemple ½ po sur 10 pi. Plus le diamètre visé est petit, plus l'effort grimpe, et le roulage d'une tôle d'acier inoxydable ou duplex admet une épaisseur moindre. La confirmation se fait sur le plan réel.
Quelle est la différence entre roulage et cintrage?
Dans l'usage courant, presque aucune. Les deux mots désignent la mise en courbe progressive d'une plaque entre des rouleaux, et les plans parlent indifféremment de cintrage de plaques métalliques ou de roulage. Le pliage, lui, forme un angle net sur une presse plieuse. Le croquage se situe entre les deux : une suite de petits plis rapprochés qui imite une courbe, utilisée pour précintrer les bords ou pour les grands rayons.
Peut-on rouler de l'inox sur la même rouleuse que de l'acier noir?
Oui, à condition de nettoyer les rouleaux avant. Les particules de fer laissées par l'acier au carbone s'incrustent dans l'inox sous la pression et rouillent ensuite en service, surtout en milieu humide ou chloré. Le guide de fabrication publié en 2020 par l'IMOA recommande un nettoyage complet des rouleaux et une pellicule de protection sur la plaque. La face sensible se précise sur le plan avant le roulage.
Comment éviter un méplat au joint d'une virole?
En précintrant les deux bords de la plaque avant le roulage complet. Une rouleuse à 4 rouleaux le fait sans retirer la plaque. Une rouleuse à 3 rouleaux à pincement initial exige de la retourner, et une rouleuse pyramidale demande un précintrage sur presse plieuse. Un méplat déjà formé se corrige mal après soudage : le joint ressort en pointe et la virole n'entre plus dans sa bride.
Que veut dire plate rolling sur un plan en anglais?
C'est le roulage de plaque, le même procédé que le roulage de tôle en français. Les plans venus d'ingénieurs américains ou ontariens emploient aussi « shell » pour la virole, « cone » pour le tronc de cône et « pre-bend » pour le précintrage. La cote de diamètre porte souvent la mention ID pour l'intérieur ou OD pour l'extérieur. Sans l'une de ces deux mentions, la référence du diamètre se fait confirmer par écrit.